



Outillage d'injection de haute-précision pour pièces en plastique-à tolérance serrée
Les outils d'injection de haute-précision sont conçus spécifiquement pour les composants en plastique complexes où des tolérances dimensionnelles serrées (jusqu'à +/-0,01 mm/+/-0,0004 po sur les pièces moulées), un positionnement précis des éléments, un alignement du moule et une répétabilité d'une prise à l'autre déterminent les performances du produit et l'intégrité de l'assemblage.
Capacités d’ingénierie et DFM
Points de révision des pièces et des dessins
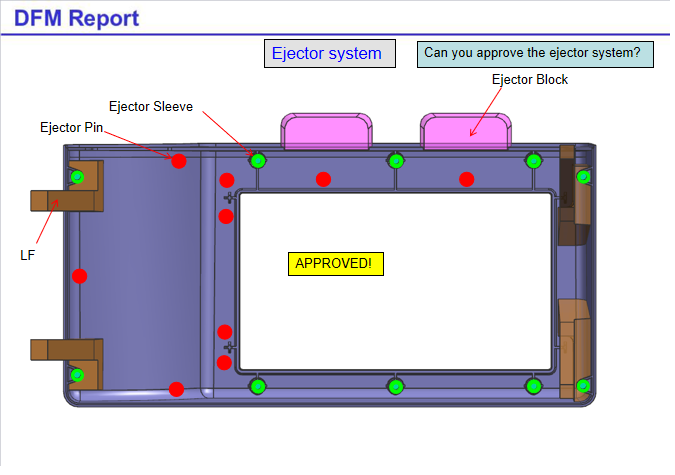
- Avant le début de la découpe de l'acier, les ingénieurs senior en outillage effectuent un examen rigoureux de la conception pour la fabricabilité (DFM) afin d'identifier les risques dimensionnels et de moulage :
- Fonctionnalités critiques-pour-fonction (CTF) : dimensions d'isolation qui ont un impact sur l'engagement mécanique, l'étanchéité aux fluides, le mouvement dynamique ou l'espacement des broches électriques.
- Répartition des tolérances : alignement de la géométrie nominale de la pièce avec des facteurs de retrait de résine réalistes.
- Uniformité de l'épaisseur des parois : identification des sections épaisses sujettes à des marques d'affaissement ou à un retrait différentiel qui induisent un gauchissement des pièces.
- Angles de tirage et portail : équilibrer les exigences esthétiques avec un tirage minimum pour une éjection propre et des fronts d'écoulement optimaux.
- Shut-Offs & Parting Lines: Optimizing steel-to-steel shut-off angles (typically >= 3 degrés à 5 degrés) pour éviter les éclats et l'usure.
Structure du moule et contrôle des changements
- Disposition du noyau et de la cavité : dispositions symétriques et équilibrées des canaux et des portes pour assurer une répartition uniforme de la pression dans toutes les cavités.
- Construction modulaire : construction d'inserts durcis pour les zones à forte-usure, les broches délicates ou les fentes profondes afin de simplifier la maintenance et le remplacement.
- Gestion thermique : canaux de refroidissement conformes ou optimisés conçus pour maintenir des températures de surface du moule uniformes et minimiser la distorsion thermique.
- Contrôle des modifications techniques (ECN) : les modifications consécutives aux essais initiaux (T1) restent entièrement traçables jusqu'au fichier CAO principal. Tous les ajustements de l'acier sont enregistrés, mis à jour dans les données 3D et ré-inspectés.
Spécifications techniques et directives de capacité
Référence des capacités des moules et des pièces moulées
|
Type de dimension/caractéristique |
Capacité d'usinage de moules |
Capacité des pièces moulées (en fonction de la résine) |
Méthode d'inspection |
|
Caractéristiques critiques du noyau et de la cavité |
+/-0,002 mm à +/-0,005 mm |
+/-0,010 mm à +/-0,025 mm |
Machine à mesurer tridimensionnelle (MMT) |
|
Diamètres de trous/goupilles de précision |
+/-0,003mm |
+/-0,012 mm |
Comparateur optique/jauges à broches |
|
Poches pour inserts et cavités |
+/-0,003mm |
N/A (assemblage d'outillage) |
Jauge de hauteur / MMT |
|
Désactiver-l'alignement des surfaces |
+/-0,005mm |
N/A (Zéro-Contrôle du flash) |
Test/indicateur de contact de bleuissement |
Spécifications des équipements de fabrication d’outils de précision
|
Type d'équipement |
Technologie / Objectif |
Tolérance de traitement typique |
Caractéristiques de l'outillage cible |
|
Usinage CNC à grande-vitesse |
Découpe à grande vitesse-de fonds de moules, de noyaux et d'empreintes |
+/-0,003mm |
Surfaces 3D complexes, poches centrales, plaques à cavités |
|
EDM (évier et fil) |
Usinage par électroérosion pour des détails complexes |
+/-0,002mm |
Nervures profondes, fentes étroites, coins internes pointus, micro-broches |
|
Meulage de précision |
Rectification de surfaces et de profils sur des pièces trempées |
+/-0,001 mm |
Inserts de noyau/empreinte,-blocs d'arrêt, plaques d'usure |
|
Traitement thermique sous vide |
Durcissement thermique contrôlé (48-54 HRC) |
N/A (dureté du matériau) |
Inserts de moule, poussoirs, glissières, plaques d'usure |
Assurance qualité et applications industrielles
Protocoles de vérification de la qualité
Traçabilité des matériaux :Rapports d'essais en usine pour toutes les nuances d'acier et composants standard.
Dans-Inspection CMM du processus :Inserts critiques et plaques d'empreinte vérifiés avant l'assemblage final.
Test de dureté :Vérification de la dureté après-traitement sur tous les composants d'usure.
Vérifications de l'assemblage du moule :Tests fonctionnels des coulisses, des poussoirs, des éjecteurs guidés et du maintien de la pression de refroidissement.
Échantillonnage d'essai (T1) et FAI :Pièces d'essai moulées dans des conditions stabilisées et soumises à des études complètes d'inspection du premier article (FAI) ou de Cpk.
Applications industrielles cibles
|
Industrie |
Composants typiques |
Objectif d'ingénierie de base |
|
Automobile |
Boîtiers de capteurs, connecteurs électriques, corps d'interrupteurs |
Alignement des broches à micro-pas, surfaces d'étanchéité à l'humidité, stabilité thermique |
|
Médical et soins de santé |
Cartouches fluidiques, composants d'inhalateurs, instruments chirurgicaux |
Préparation au moulage en salle blanche, alignement ISO 13485, zéro flash |
|
Électronique |
Micro-connecteurs, cadres de modules de caméra, borniers |
Contrôle de la coplanarité, sections de parois fines-, ajustements mécaniques serrés- |
|
Équipement industriel |
Engrenages de précision en plastique, corps de vannes, roues de pompe |
Résistance à l'usure, équilibre de rotation dynamique, capacité de charge structurelle |
Critères d'évaluation technique pour les acheteurs
|
Zone d'évaluation |
Importance de l’ingénierie et des achats |
|
Examen de la profondeur et de la CAO du DFM |
Identifie les risques liés à la géométrie, les zones sujettes aux éclairs-et les emplacements optimaux des portes avant la découpe de l'acier. |
|
Sélection et dureté de l'acier |
Correspond aux nuances d'acier pour moules (S136, H13, NAK80) à l'abrasivité de la résine et au cycle de vie cible. |
|
Équipement d'usinage et de MMT |
Confirme les tolérances d'équipement inférieures au-micron requises pour les géométries à tolérances-étroites. |
|
Validation multi-empreintes |
Vérifie la cohérence des plans-à-des plans et des cavités-à-empreintes sur tous les lots de production. |
|
Gestion du changement et pièces de rechange |
Garantit une interchangeabilité exacte des inserts de rechange lors de la production en grand volume-. |
Demandez un examen gratuit de la faisabilité du DFM et des outils
Recevez une revue technique et des commentaires DFM de la part d’ingénieurs senior en outillage dans un délai de 24 à 48 heures.
Informations nécessaires pour un devis précis :
- Dessin 2D (PDF) avec tolérances critiques-à-fonction (CTF) explicitement mises en évidence
- Spécification et qualité de la résine (par exemple, Sabic PBT+30 %GF, Victrex PEEK)
- Modèle CAO 3D (STEP, IGES ou X_T)
- Stratégie annuelle de volume et de cavitation (par exemple, 1x2, 1x4, 1x8)
- Spécifications de finition de surface (normes SPI / VDI)
- Classe de durée de vie du moule cible (par exemple, classe SPI 101 -- 1 000,000+ coups)
FAQ
Q : Quelles tolérances dimensionnelles les outils d'injection de haute-précision peuvent-ils atteindre ?
R : Les capacités d'usinage atteignent +/-0,002 mm pour les composants du moule. Les tolérances des pièces moulées varient généralement entre +/-0,010 mm et +/-0,025 mm en fonction de la géométrie de la pièce, de l'uniformité des parois et des caractéristiques de la résine.
Q : Comment la cohérence des empreintes-à-empreintes est-elle maintenue dans un outillage multi-empreintes ?
R : La cohérence est maintenue en usinant des cavités sur des équipements CNC et EDM de haute précision en utilisant des parcours d'outils identiques, en équilibrant les dimensions des canaux/portes, en maintenant des circuits de refroidissement uniformes et en vérifiant indépendamment chaque insert de cavité sur une MMT.
Q : Quels aciers pour moules sont recommandés pour les outils de haute-précision ?
R : Les aciers pré-trempés comme le NAK80 sont utilisés pour des séries de production modérées et des finitions de surface élevées. Des aciers-trempés tels que le H13, le S136 (résistant à la corrosion- ou le STAVAX (50-54 HRC) sont sélectionnés pour les résines abrasives à grand volume- ou les moules SPI classe 101 longue durée.
Q : Comment les dimensions critiques-au-fonctionnement sont-elles vérifiées avant l'expédition du moule ?
R : La validation comprend un rapport complet d'inspection du premier article (FAI) généré via une CMM, des systèmes de mesure optiques ou des jauges à broches personnalisées. Les échantillons d'essai de moule sont mesurés par rapport aux légendes originales du dessin 2D avant la signature finale de l'outillage-.
Q : Quelle documentation et preuve de fabrication peuvent être fournies avec le moule ?
R : Les acheteurs peuvent demander des certificats de test de matériaux (acier et composants), des rapports d'inspection dimensionnelle CMM, des journaux de dureté de l'acier, des feuilles de processus de moulage d'essai, des rapports FAI/Cpk et une documentation photographique sur l'assemblage/maintenance du moule.
étiquette à chaud: outillage d'injection de haute précision, fabricants, fournisseurs, usine d'outillage d'injection de haute précision en Chine, Outillage de moulage thermoplastique sur mesure, Service de pièces moulées par injection sur mesure


